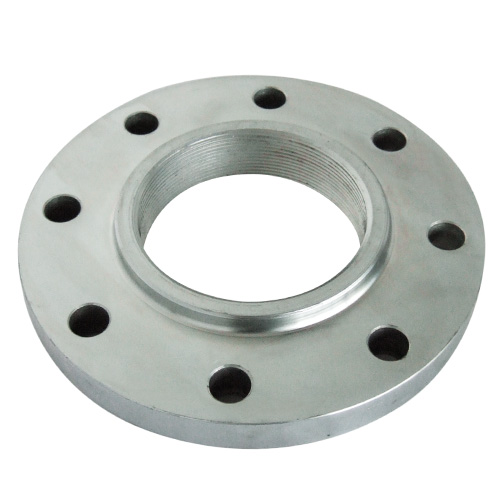
风电法兰产品检测 关键技术与质量保障
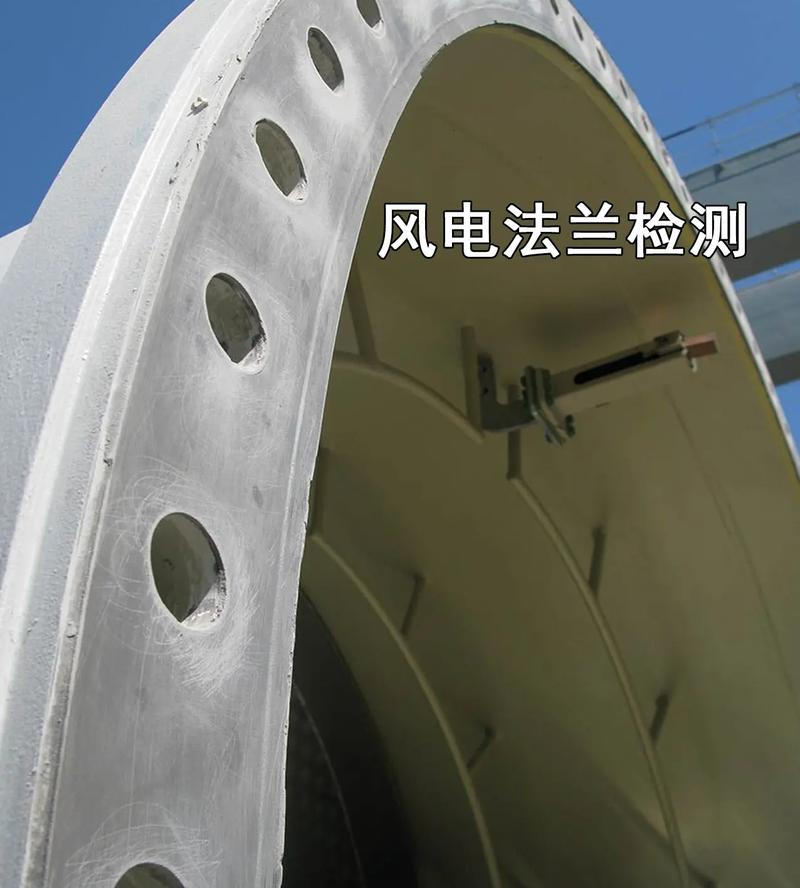
随着全球能源结构向绿色低碳转型,风力发电已成为可再生能源的重要支柱。风电法兰作为风力发电机组塔筒、叶片与主机之间连接的核心部件,承受着复杂的交变载荷、巨大的扭矩以及极端环境下的腐蚀考验。其质量直接关系到整台风机的运行安全与寿命。因此,风电法兰的产品检测技术成为制造与运维环节中的重中之重。
一、风电法兰的典型结构与服役要求
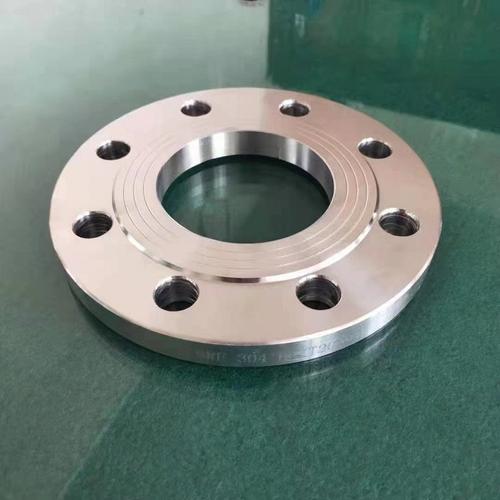
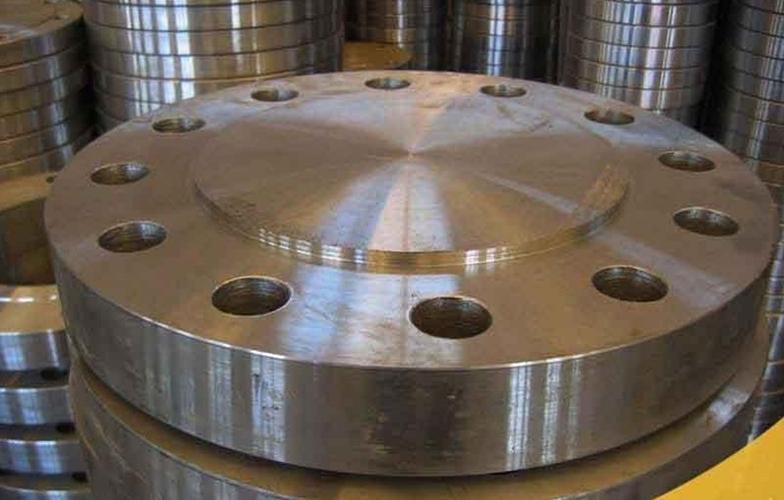
风电法兰通常为大型环锻件,直径可达数米,厚度数十至数百毫米。常见类型包括塔筒连接法兰、叶片根部法兰、偏航/变桨轴承法兰等。服役中需满足:
- 高强度:通常采用Q355NE、42CrMo、34CrNiMo6等材料,抗拉强度需达600 MPa以上;
- 高韧性:低温(-40℃)冲击功要求≥27 J(甚至更高);
- 抗疲劳:承受10^8次以上循环载荷;
- 耐腐蚀:海洋或潮湿环境中需抵抗氯离子侵蚀。
这些要求决定了检测必须覆盖从原材料到成品的全流程。
二、主要检测项目与方法
1. 化学成分分析
采用直读光谱仪或X射线荧光光谱仪,对C、Mn、Si、P、S、Cr、Ni、Mo等元素进行精确测定,确保符合材料标准(如EN 10222-4、ASTM A788)。特别注意P、S含量需极低(P≤0.020%,S≤0.010%),以防热脆与冷脆。
2. 力学性能测试
- 拉伸试验:测定屈服强度、抗拉强度、断后伸长率;
- 冲击试验:夏比V型缺口冲击,在-40℃下测试三个试样,取平均值;
- 硬度试验:布氏或洛氏硬度,间接评估强度均匀性。
3. 无损检测(NDT)
这是法兰检测的核心,包含以下几类:
- 超声波检测(UT):用于检测内部裂纹、夹杂、白点、缩孔等缺陷。采用双晶探头或相控阵技术,可发现φ2 mm平底孔当量缺陷。标准参考NB/T 47013.3、EN 10228-3。
- 磁粉检测(MT):用于表面及近表面裂纹,尤其适用于法兰圆角、螺栓孔等应力集中区。标准参考NB/T 47013.4、ISO 9934。
- 渗透检测(PT):非铁磁性材料或复杂形状的表面开口缺陷检测。
- 射线检测(RT):较少用于厚壁法兰,但在薄壁或焊缝区域仍可用。
4. 几何尺寸与形位公差检测
风电法兰对平面度、平行度、同心度、螺栓孔位置度要求极高。检测手段包括:
- 激光跟踪仪或全站仪:测量大直径法兰的圆度与平面度(≤0.5 mm/m);
- 三坐标测量机(CMM):用于中小型法兰的精密测量;
- 专用检具:螺栓孔通止规、节圆卡尺等。
5. 表面质量与腐蚀检测
- 粗糙度:Ra≤3.2 μm(配合面);
- 涂层测厚:热喷锌、达克罗涂层厚度≥60 μm;
- 盐雾试验:按GB/T 10125进行中性盐雾测试,验证耐蚀性。
三、检测标准与规范体系
国内外常用标准包括:
- 国内:GB/T 2970(厚钢板超声)、JB/T 5000.15(重型机械无损检测)、NB/T 10077(风电机组锻件)、CCS船级社规范;
- 国际:EN 10228(锻件无损检测)、ISO 9712(人员资质)、DNV-ST-0361(风力机部件)、ASTM E709(磁粉)。
制造商需依据设计文件与客户规范建立检测计划(ITP),明确抽样比例、验收等级。
四、常见缺陷与成因分析
| 缺陷类型 | 主要成因 | 检测方法 |
|--------|--------|--------|
| 白点 | 氢含量过高,冷却过快 | UT、断口分析 |
| 裂纹 | 锻造折叠、热处理应力 | MT、UT、PT |
| 夹杂 | 冶炼洁净度不足 | UT、金相 |
| 尺寸超差 | 机加工误差、热处理变形 | 激光跟踪仪 |
| 涂层脱落 | 表面预处理不良 | 划格法、测厚 |
通过检测数据可反向优化锻造工艺、热处理曲线与机加工参数。
五、检测质量保障与智能化趋势
1. 人员与体系
检测人员须持有ISO 9712或ASNT Level II/III证书。企业应通过ISO 9001、ISO 17025(实验室)认证,并定期进行能力验证。
2. 数据管理
采用MES系统记录每件法兰的检测数据,实现批次追溯。对关键法兰建立“一物一码”电子档案。
3. 智能化检测
- 相控阵超声+AI:自动识别缺陷图像,降低人为漏检;
- 机器人磁粉检测:提高大型法兰扫查效率;
- 数字射线DR:实时成像,便于归档与分析;
- 在线激光测量:机加工过程中实时监控平面度。
六、
风电法兰的产品检测并非简单的“合格判定”,而是贯穿材料、工艺、服役全生命周期的质量工程。随着风机大型化、轻量化与海上风电的推进,对法兰的检测精度、效率与可靠性提出了更高要求。只有建立多手段、多标准、数字化的检测体系,才能确保每一片风电法兰在严苛环境中安全运转20年以上,为清洁能源事业筑牢根基。
如若转载,请注明出处:http://www.lt9158.com/product/48.html
更新时间:2026-10-07 15:35:31